Apakah persamaan dan perbezaan antara knurling dan rolling benang? Kedua-dua knurling dan rolling benang mencapai kemasan permukaan bahan kerja melalui penyemperitan sejuk. Perbezaannya terletak pada objektif pemprosesan, prinsip teknologi dan senario aplikasinya.
Persamaan antara knurling dan rolling benang dalam mencapai kemasan permukaan bahan kerja melalui penyemperitan sejuk, dan perbezaan dalam objektif pemprosesan, prinsip teknologi, dan senario aplikasi, boleh dibandingkan secara terperinci dari dimensi berikut.
Pertama. Kesamaan Teras: Kerja Sejuk dan Pengacuan Penyemperitan
Kedua-duanya tergolong dalam proses kerja sejuk dalam pemesinan, yang boleh menyelesaikan proses tanpa memanaskan bahan kerja. Kedua-duanya bergantung pada "ubah bentuk penyemperitan," yang merupakan persamaan mereka.
1. Sifat Pemprosesan Konsisten: Kedua-duanya adalah proses kerja sejuk, di mana suhu bahan kerja tidak meningkat dengan ketara semasa pemprosesan, sebahagian besarnya mengekalkan sifat fizikal asal bahan (seperti kekuatan dan kekerasan) dan mengelakkan pengoksidaan atau kemerosotan prestasi yang mungkin berlaku semasa kerja panas.
2. Prinsip Pengacuan Serupa: Kedua-duanya melibatkan memutar dan menyemperit bahan kerja menggunakan alat (roda knurling/roda rivet), menggunakan ubah bentuk plastik bahan logam untuk mencapai bentuk yang diingini. Semasa pemprosesan, alat dan bahan kerja berputar secara serentak dalam sentuhan, menghapuskan keperluan pemotongan untuk mengeluarkan bahan, menghasilkan "pemesinan percuma-cip" dan penggunaan bahan yang lebih tinggi.
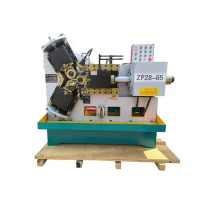
3. Struktur Peralatan Serupa: Kedua-dua peralatan pemprosesan berputar di sekeliling "alat-roda + mekanisme pacuan berputar." Sebagai contoh, kedua-dua mesin knurling dan mesin rolling benang dilengkapi dengan set roda boleh laras dan peranti penentu kedudukan bahan kerja. Beberapa peralatan automatik sepenuhnya juga termasuk mekanisme penyusuan dan pemunggahan. Logik operasi mereka adalah serupa.
Kedua. Perbezaan Utama: Tujuan, Prinsip dan Aplikasi
Perbezaan antara kedua-duanya berpunca daripada tujuan pemprosesan mereka, meluas kepada reka bentuk alat, butiran proses dan senario yang berkenaan. Secara khusus, mereka boleh dibahagikan kepada empat perkara berikut:
1. Tujuan Pemprosesan Berbeza: Teras knurling ialah "meningkatkan geseran permukaan atau estetika," manakala gulungan benang ialah "memproses benang berfungsi." Knurling meningkatkan cengkaman tangan (cth, pemegang alat, ciri anti-gelinciran, seperti tombol) dengan menekan corak yang dibangkitkan (cth, garis lurus, corak mesh) pada permukaan bahan kerja, seperti menekan pada permukaan alat. Dalam sesetengah senario, ia juga digunakan untuk membezakan model produk (cth, corak berbeza sepadan dengan spesifikasi berbeza). Penggulungan benang: Benang dibentuk melalui penyemperitan untuk mencipta tekstur standard (cth, metrik M8, imperial 1/4-20) untuk sambungan atau penghantaran bahan kerja (cth, pengawan bolt dan nat, pemacu skru). Benang mesti memenuhi keperluan ketepatan dan kesesuaian.
2. Perbezaan dalam alat dan prinsip pemesinan: Terdapat perbezaan yang ketara dalam reka bentuk corak alat dan kaedah penyemperitan.
Knurling: Knurling menggunakan roda knurling dengan corak terangkat dan ceruk berselang-seli (cth, knurling lurus dengan garis selari dan-penetasan silang dengan garis saling mengunci). Semasa pemesinan, dua roda knurling menekan bahan kerja dari kedua-dua belah, mencipta corak pada permukaan logam yang sepadan dengan permukaan roda. Kedalaman corak agak cetek (biasanya 0.1-0.5mm).
3. Perbezaan dalam ketepatan pemesinan dan keperluan kualiti: Penggulungan benang mempunyai keperluan ketepatan yang lebih tinggi daripada knurling.
Knurling: Keperluan ketepatan adalah lebih rendah; kawalan utama ialah kejelasan dan keseragaman corak. Tiada piawaian toleransi dimensi yang ketat, dan sedikit perbezaan dalam kedalaman corak biasanya tidak menjejaskan penggunaan. Penggulungan benang: Mesti memenuhi piawaian ketepatan benang seperti gred 6g dan Bg dalam GB/197. Kawalan toleransi dimensi bagi diameter utama, kecil dan pic benang, serta ralat sudut pic dan benang, secara langsung menjejaskan kebolehpercayaan sambungan (cth, longgar, kebocoran) atau kestabilan penghantaran.
4. Senario dan bahan kerja terpakai yang berbeza: Kawasan aplikasi dan jenis bahan kerja berbeza dengan ketara.
Knurling sesuai untuk pelbagai bahan kerja yang memerlukan sifat cengkaman atau anti-gelinciran, seperti pemegang alat (perengkuh, pemutar skru), tombol peralatan (tombol panel instrumen) dan item harian (penutup termos). Bahan bahan kerja kebanyakannya logam dengan keplastikan yang baik, seperti aluminium, kuprum dan-keluli karbon rendah. Ia juga boleh digunakan untuk beberapa bahagian plastik. Penggulungan benang: Digunakan terutamanya untuk bahagian standard dan komponen penghantaran, seperti bolt, skru, stud dan nat (gelek benang dalaman). Digunakan secara meluas dalam industri automotif, jentera dan pembinaan. Bahan bahan kerja terutamanya rendah- hingga sederhana-keluli karbon dan keluli tahan karat, memerlukan keplastikan yang mencukupi untuk membentuk benang yang lengkap. III. Ringkasan: Walaupun kedua-dua knurling dan rolling benang tergolong dalam pemprosesan penyemperitan sejuk, yang pertama ialah "pemprosesan corak berfungsi" yang menyediakan keperluan anti-gelincir dan estetik, manakala yang kedua ialah "pemprosesan benang berfungsi" yang menyediakan keperluan sambungan dan penghantaran. Perbezaan penting antara kedua-duanya ialah perbezaan antara "rawatan permukaan tidak{13}}berfungsi" dan "pemprosesan struktur berfungsi." Dalam pengeluaran sebenar, proses yang sesuai mesti dipilih berdasarkan penggunaan bahan kerja yang dimaksudkan.